Automação
Automação Industrial com CLP e SCADA
Guia Prático e Estruturado: Arquitetura, Programação IEC 61131-3, Segurança e Prevenção de Falhas
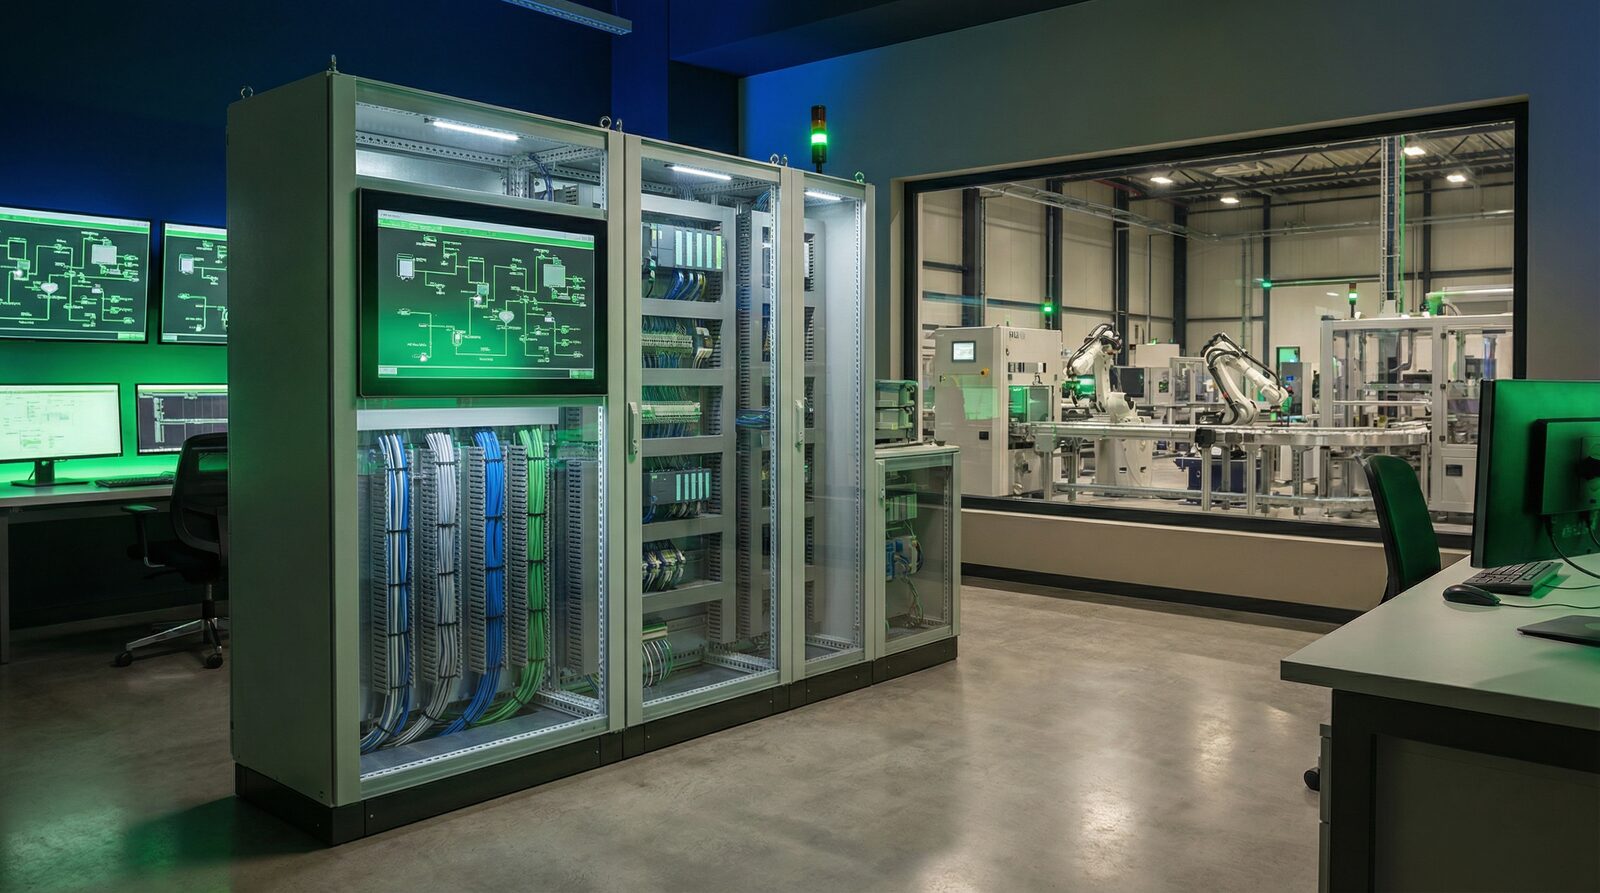
Automação vs. Automatização Industrial
No cenário industrial contemporâneo, a transição do trabalho manual para sistemas automatizados é impulsionada pela necessidade de eliminar erros humanos, garantir a repetibilidade e permitir a escala do negócio. Contudo, existe uma distinção conceitual crucial entre automatização e automação:
-
Automatização: Ação puramente mecânica ou eletromecânica voltada para a execução de movimentos repetitivos e cegos. Sistemas automatizados executam ciclos pré-programados sem a capacidade de ler o ambiente ou corrigir desvios dinamicamente.
-
Automação Industrial: Sistema inteligente integrando sensores, CLPs (controladores lógicos programáveis), IHMs (Interface Homem Máquina), atuadores, sistemas Scada e Supervisórios, Softwares de Gestão Empresarial, Internet das coisas (IoTs), Inteligência Artificial, Big Data e computação em nuvem. A automação possui capacidade de processar dados em tempo real, efetuar cálculos de controle e tomar decisões corretivas dinâmicas no processo.
Segundo a classificação de processos industriais, a automação é dividida em três modalidades principais:
| Modalidade | Características Principais | Aplicação Típica |
|---|---|---|
| Automação Fixa | Projetada para altíssimos volumes de produção com sequência rígida de operações. Alto custo de investimento inicial e baixa flexibilidade de alteração. | Linhas de montagem automotivas e processos de estampagem contínua. |
| Automação Programável | Apropriada para produção em lotes (batch). O equipamento pode ter sua sequência de operações reprogramada via software para atender novos produtos. | Células de usinagem CNC, misturadores e tanques de formulação em batelada. |
| Automação Flexível | Evolução do sistema programável, permitindo a fabricação de diferentes produtos de forma simultânea e sem tempos de parada para setup físico. | Sistemas FMS (Flexible Manufacturing Systems) e linhas integradas com robótica móvel. |
A Pirâmide de Automação Industrial e Hierarquia SCADA
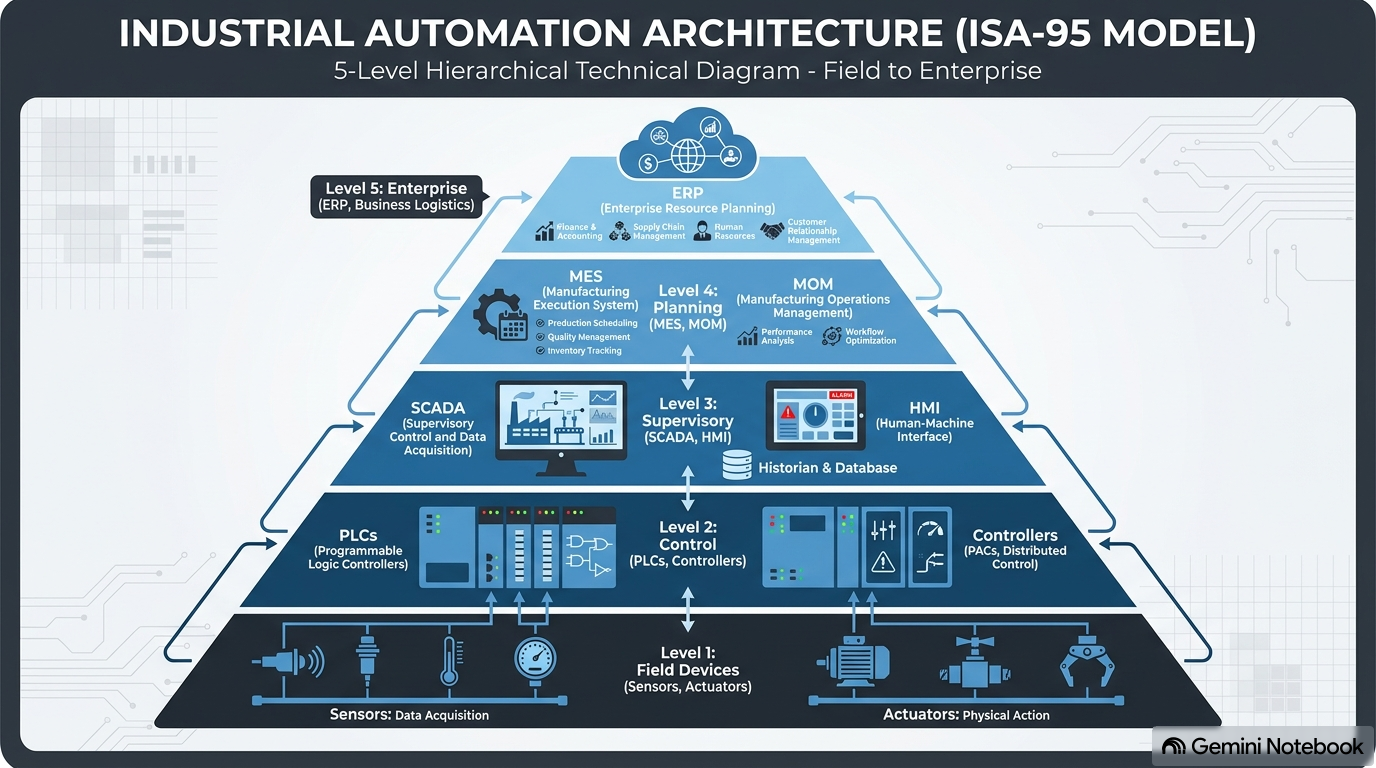
Para estruturar uma planta industrial de forma consistente, a arquitetura de automação é organizada no modelo hierárquico de 5 níveis (Pirâmide de Automação), integrando o chão de fábrica aos sistemas corporativos de gestão:
-
Nível 1 - Dispositivos de Campo: Instrumentação de chão de fábrica, incluindo sensores (temperatura, vazão, pressão, nível) e atuadores (válvulas, motores, inversores).
-
Nível 2 - Controle do Processo: Camada de controle direto executada por Controladores Lógicos Programáveis (CLP), CNCs e controladores dedicados de malha rápida.
-
Nível 3 - Supervisão e Operação: Softwares SCADA (Supervisory Control and Data Acquisition) e IHMs operacionais para monitoramento, histórico e gestão de alarmes.
-
Nível 4 - Gerenciamento da Planta: Sistemas MES (Manufacturing Execution System) para controle do fluxo de produção, rastreabilidade, OEE e programação de ordens de serviço.
-
Nível 5 - Gestão Corporativa: Sistemas ERP (Enterprise Resource Planning) e softwares corporativos para gestão financeira, logística e planejamento estratégico.
O CLP no Centro da Operação e a Norma IEC 61131-3
O Controlador Lógico Programável (CLP) atua como o cérebro das rotinas industriais. Sua função envolve a leitura contínua dos cartões de entrada (I/O digitais e analógicos), a execução da lógica varrida pelo processador (Scan Time) e o acionamento preciso dos cartões de saída.
As 5 Linguagens Padrão da IEC 61131-3
Para padronizar o desenvolvimento do software básico de controle e facilitar a manutenção técnica, a norma internacional IEC 61131-3 estabeleceu cinco linguagens de programação consolidadas no mercado:
-
Diagrama Ladder (LD): Linguagem gráfica baseada em relés elétricos e contatos (NA/NF), amplamente aceita por equipes de manutenção elétrica.
-
Diagrama de Blocos Funcionais (FBD): Representação em blocos lógicos conectados por linhas de sinal, ideal para malhas de controle analógico e segurança.
-
Texto Estruturado (ST): Linguagem textual de alto nível similar ao Pascal/C, recomendada para algoritmos complexos, cálculos matemáticos e tratamento de strings.
-
Lista de Instruções (IL): Linguagem de máquina de baixo nível baseada em acumuladores (instruções condicionais rápidas).
-
Grafcet / SFC (Sequential Function Chart): Diagrama sequencial de fases e transições de estado, essencial para a modelagem e programação de processos em batelada e receitas industriais.
Dimensionamento de Malhas e Principais Fabricantes
No projeto de hardware do CLP, deve-se avaliar o tipo de controle exigido pelo processo:
-
Controladores Singleloop: Utilizado quando cada instrumento possui seu próprio controlador independente, ideal para malhas simples e descentralizadas.
-
Controladores Multiloop: Sistemas capazes de gerenciar dezenas ou centenas de malhas de controle simultaneamente em um único processador central com alta capacidade de processamento.
Entre os ecossistemas industriais mais adotados no mercado brasileiro e global, destacam-se a família Siemens (S7-1200, S7-1500), Schneider Electric (Modicon M221, M340), Rockwell Automation / Allen-Bradley (CompactLogix, ControlLogix), WEG (Série PLC500), Altus (Série Nexto i40, XF, JET, XPRESS).
Arquitetura de Supervisão SCADA e Ergonomia IHM
Os sistemas SCADA desempenham o papel de ponte entre o operador e o processo físico. Sua arquitetura compreende a aquisição de variáveis em tempo real (Tagnames), registro em banco de dados histórico, gerenciamento de alarmes e disponibilização de telas gráficas interativas em Interfaces Homem-Máquina (IHM).
Protocolos Industriais e Conectividade OPC
A integração entre controladores e estações supervisórias é viabilizada por protocolos de rede industriais robustos:
-
Modbus (RTU / TCP): Protocolo serial clássico e TCP/IP de arquitetura Mestre/Escravo, amplamente utilizado em instrumentação.
-
Profibus & Profinet: Padrões determinísticos de alta velocidade para comunicação entre CLPs, IHMs e periféricos de campo.
-
OPC UA / DA: Tecnologia aberta (Open Platform Communications) que padroniza a troca de dados entre softwares SCADA/ERP e CLPs de diferentes fabricantes através de um servidor universal e incorpora funções importantes de segurança da informação, e estruturação de dados já preparado para a indústria 4.0.
Design Ergonômico de Telas (IHC_ISO 9241 e IHM_ISA 101)
Interfaces gráficas de alto desempenho devem priorizar a ergonomia e a redução do estresse cognitivo do operador, seguindo as diretrizes internacionais da ISO 9241 e ISA101:
-
Cores de Fundo e Contraste: Fundos de tela neutros (cinza suave) para evitar reflexos e fadiga visual na sala de controle.
-
Padronização de Status: Padronização de cores com baixa saturação e pouco destaque para status normais dos equipamentos e uso das cores com maior saturação e mais chamativas para eventos adversos e indesejados. Exemplo: em contradição ao clássico, o verde não é mais usado para sinalizar “Equipamento Energizado/Em Operação Normal”, mas sim a cor de fundo em um tom mais claro; o Vermelho não é recomendado para indicar “Equipamento Desligado/Parado”, mas sim a cor de fundo mais escura; Cores usadas tradicionalmente para esses fins como o vermelho e amarelo são reservados para eventos de Alerta/Atenção.
-
Hierarquia de Navegação: Navegação piramidal estruturada em 4 níveis (Nível 1 - Visão Geral do Processo; Nível 2 - Telas de Setor/Grupo; Nível 3 - Detalhes do Equipamento; Nível 4 - Diagnósticos e Configuração).
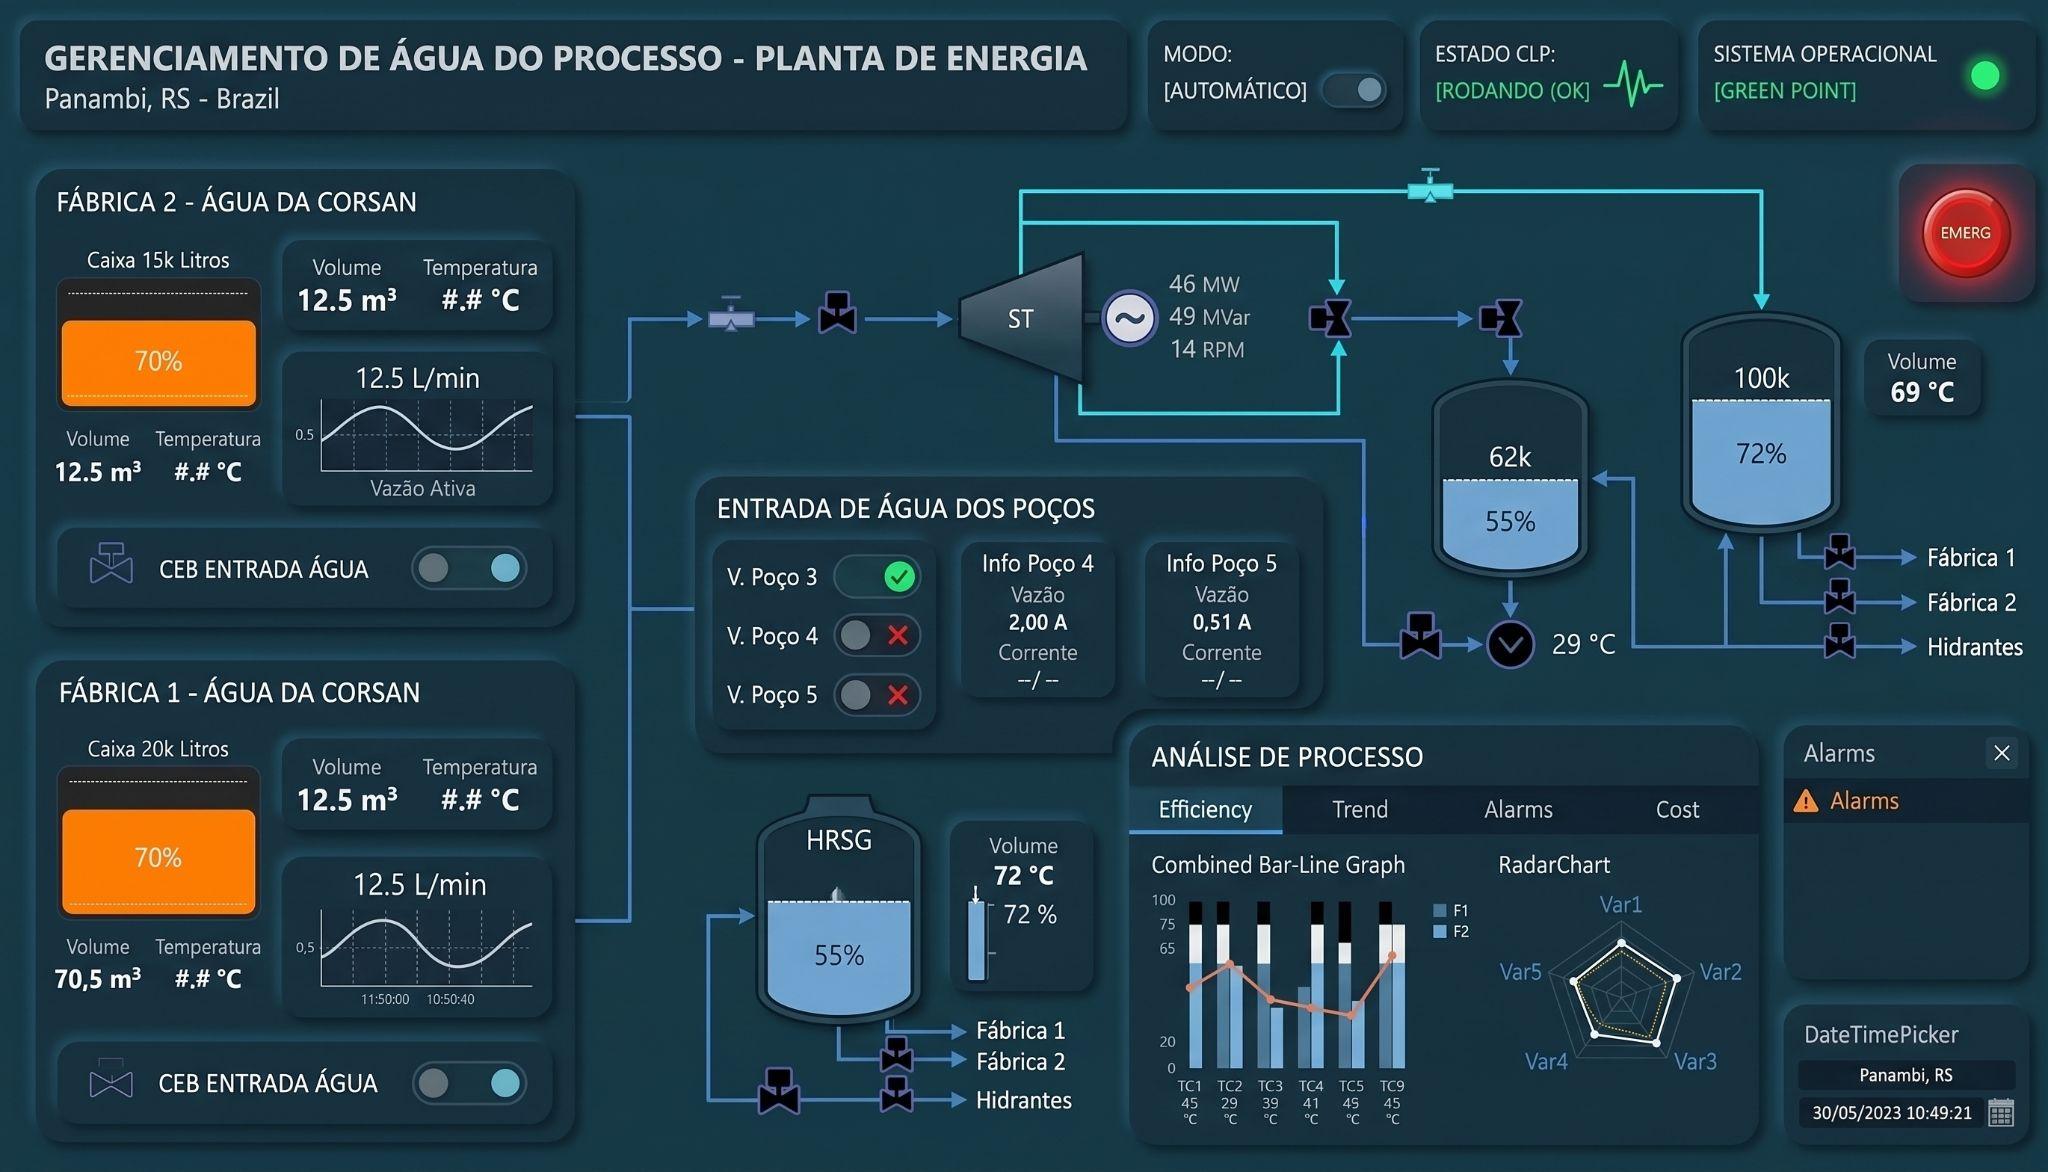
Aplicação prática: interface supervisória
No painel de monitoramento de recursos hídricos e tanques industriais, a tela principal exibe o nível dinâmico do Tanque de Mistura A através de barras verticais percentuais, taxas de vazão dos poços em m³/h, status operacional das bombas de captação e botão de emergência física em destaque no topo da interface.
Controle em Malha Fechada (PID) e Simulação Virtual
Em processos contínuos críticos, como regulação de temperatura em caldeiras, pressão em redes de distribuição e dosagem de reagentes , a automação exige a aplicação de algoritmos de controle em malha fechada.
O Algoritmo Proporcional-Integral-Derivativo (PID)
O bloco PID compara continuamente a variável de processo (PV) com o valor de referência desejado (Setpoint - SP), calculando o sinal de saída de controle (MV) com base em três termos fundamentais:
-
Termo Proporcional (P): Corrige o erro proporcionalmente à sua magnitude atual (Ganho Kp).
-
Termo Integral (I): Elimina o erro em regime permanente acumulando o histórico de desvios ao longo do tempo (Tempo Integral Ti).
-
Termo Derivativo (D): Anticipa tendências de variação rápida do erro, amortecendo oscilações e sobre-sinais (Tempo Derivativo Td).
Validação Prévia por Simulação de Processos
Com o intuito de prevenir paradas não planejadas e acidentes durante o comissionamento físico, a engenharia moderna adota ambientes de simulação digital integrados (como TIA Portal, Mastertool e softwares de chão de fábrica 3D):
-
Redes de Petri: Modelagem matemática formal utilizada para validar sequências lógicas e concorrência em sistemas de eventos discretos.
-
Comissionamento Virtual (Digital Twin): Conexão direta do código do CLP a uma planta virtual em 3D, permitindo testar sensores, atuadores e intertravamentos antes da instalação na fábrica.
-
CODESYS: Plataforma tecnológica que possui recursos para todas as etapas e ciclo de vida de um projeto de automação e controle de processos, garantindo eficiência ao longo do desenvolvimento, comissionamento e manutenção.
Como Evitar Falhas em Projetos com CLP
Falhas de projeto em automação resultam em custos elevados de manutenção, parada de produção e riscos à integridade física dos operadores. A consolidação dos requisitos técnicos estabelece um checklist prático com 7 diretrizes essenciais de prevenção:
| Fator de Risco | Diretriz Técnica de Prevenção | Impacto no Projeto |
|---|---|---|
| Dependência de Programador | Documentação rigorosa do código com comentários detalhados em cada rotina e fornecimento do manual de operação. | Garante a auditabilidade e facilita a manutenção por equipes locais de engenharia. |
| Falha de Hardware/Travamento | Implementação de intertravamentos elétricos e mecânicos físicos independentes para paradas de emergência. | Impede acidentes graves caso a CPU do CLP trave ou perca comunicação. |
| Parada Total da Planta | Elaboração prévia de procedimentos operacionais de contingência e modos de comando manual. | Permite manter a produção essencial ativa em regime de emergência. |
| Instabilidade nas Leituras | Especificação de instrumentação e sensores industriais de alta precisão com imunidade a ruídos. | Evita falsos disparos, desgastes de atuadores e oscilações do PID. |
| Erro de Dimensionamento | Elaboração prévia do diagrama P&ID e mapeamento minucioso do banco de dados e Lista de I/O. | Garante a aquisição correta da capacidade do CLP e expansões de cartões. |
| Perda de Eventos Rápidos | Dimensionamento correto da taxa de amostragem e do tempo de varredura (Scan Time) do CLP. | Assegura o processamento de pulsos rápidos sem sobrecarregar a CPU. |
| Erro Cognitivo do Operador | Desenvolvimento da IHM baseado na ISO 9241 (interface limpa, cores padronizadas e alarmes claros). | Reduz a fadiga visual e previne falhas de operação em situações críticas. |
Diretrizes de Implementação
A automação industrial moderna demanda uma visão sistêmica que integra a instrumentação de campo, a confiabilidade do CLP e a inteligência dos softwares SCADA. A observância das normas IEC 61131-3, ISO 9241 e ISA 101, aliada à aplicação de intertravamentos de segurança e comissionamento virtual prévio, garante projetos de alto desempenho, seguros e alinhados aos conceitos da Indústria 4.0.
Como a TN3F atua
A TN3F Engenharia entrega soluções completas em automação industrial e sistemas elétricos, cobrindo todas as etapas do ciclo de vida do projeto: levantamento de campo, elaboração de P&ID, dimensionamento de CLPs e redes, desenvolvimento de softwares SCADA/IHM, montagem de painéis elétricos, comissionamento e treinamento de operadores.
Aplicações típicas no nosso portfólio:
-
Comando e controle automatizado de secadores de grãos e sistemas de aeração.
-
Automação de sistemas agroindustriais, tratamento de sementes, dispositivos de segurança para tombadores de descarga.
-
Gestão e monitoramento de silos de armazenagem e roscas transportadoras.
-
Instrumentação e controle de malha fechada para caldeiras industriais.
-
Atualização de Supervisórios e IHMs de processos industriais.
-
Automação de máquinas industriais dedicadas para fabricantes OEM.
Tem um projeto de automação ou painel elétrico na sua indústria?
Envie o escopo do seu processo para a equipe da TN3F Engenharia. Nossa engenharia especializada analisa suas necessidades e retorna com o dimensionamento ideal e proposta técnica completa.
Tags
Tem um projeto elétrico?
Manda o escopo. Nossa engenharia retorna com dimensionamento e proposta.
Falar com engenharia